新能源
2025
新能源电池模组装配线
把电芯上料、堆叠、焊接、检测串成 12 秒节拍的模组线,人工减少 60%,一次合格率 99.2%。
12s节拍99.2%一次合格率-60%人工
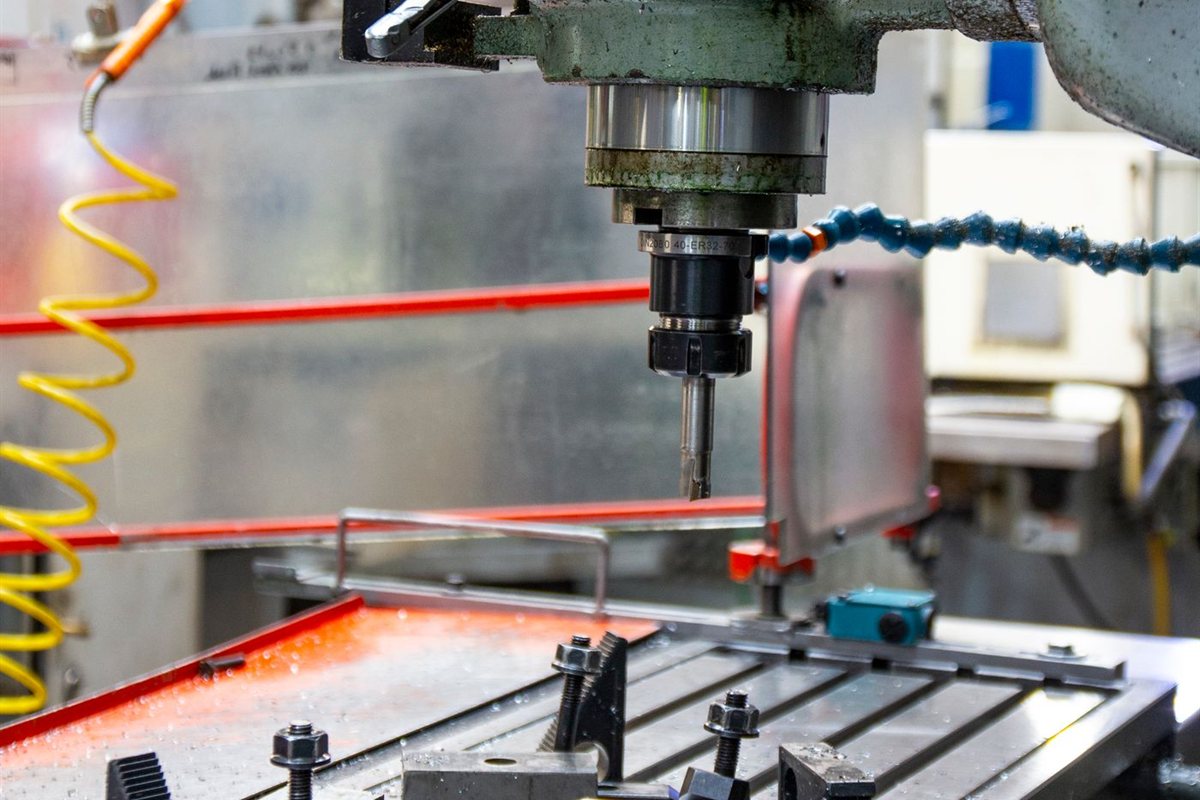
用 12 台五轴 CNC + 机器人上下料,把手机中框的良率从 92% 做到 98.5%,产能提升 40%。
客户的新机型中框采用 7 系铝合金,壁厚 0.45mm,平面度要求 0.03mm。原产线依赖人工上下料与多次装夹,良率卡在 92%,换型时间长,无法应对旺季爬坡。
我们重新设计夹具与工艺路线:五轴一次装夹完成内腔与侧孔,机器人配合地轨完成 12 台设备上下料,在线检测把尺寸偏差反馈到补偿系统,换型时间从 4 小时压缩到 40 分钟。
项目从 DFM 评审开始。我们把客户的三维模型拆成 37 个关键尺寸,逐项评估装夹、刀具可达性与热变形风险,提前改掉了 3 处会导致薄壁变形的结构。
产线采用“五轴加工 + 机器人上下料 + 在线检测”的闭环:每件产品加工完成后自动测量关键尺寸,偏差超过阈值时,系统自动补偿下一件的刀补参数。
量产爬坡阶段,我们的工程师驻场 6 周,和客户一起把节拍从 95 秒压到 68 秒。最终验收时,连续 30 天良率稳定在 98.5% 以上。
睿造不是按图纸加工,而是帮我们把良率从 92% 做到 98.5%。他们敢在方案阶段就把节拍和良率写进合同。
不管是一张草图、一个样品,还是一整套产线需求,先聊 30 分钟,我们会告诉你哪里能省、哪里不能省。